Artykuł sponsorowany
Co trzeba ustalić przed uruchomieniem serii detali toczonych, żeby uniknąć poprawek
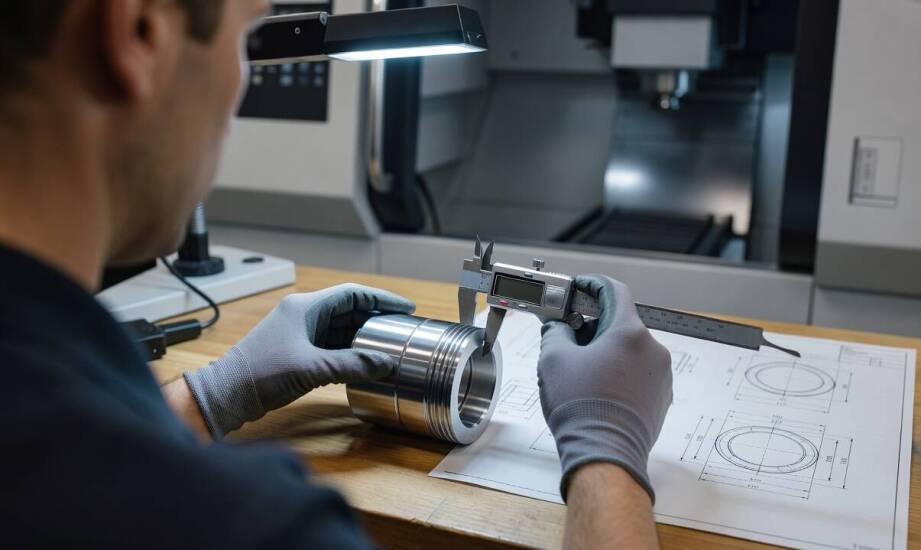
Pozornie prosty detal toczony na maszynie CNC potrafi wygenerować nieoczekiwane przestoje, jeśli proces uruchomiono na podstawie niepełnych danych. Brak precyzyjnych wytycznych dotyczących gatunku materiału, dopuszczalnych odchyłek wymiarowych czy docelowej wielkości zamówienia prowadzi do kosztownych błędów technologicznych. Uzupełnianie tych informacji w trakcie pracy tokarki drastycznie zwiększa ryzyko wyprodukowania niepasujących części oraz podnosi koszty wytworzenia pojedynczego elementu. Zgromadzenie kompletu parametrów przed rozpoczęciem programowania obrabiarki stanowi podstawę stabilnej i przewidywalnej produkcji. Prawidłowa analiza rysunku technicznego i rygorystyczna weryfikacja założeń projektowych pozwalają uniknąć poprawek oraz strat surowca w późniejszych etapach obróbki mechanicznej.
Jakie tolerancje i wymiary ustalić przed toczeniem?
Rysunek techniczny to podstawowy punkt odniesienia dla każdego technologa, dlatego musi zawierać jednoznacznie określone wymiary krytyczne. Elementy decydujące o ostatecznej funkcjonalności i prawidłowym pasowaniu detalu w większym zespole maszynowym wymagają odrębnej analizy. Standardowo w zaawansowanych procesach obróbki skrawaniem osiąga się tolerancje rzędu IT6–IT8, co odpowiada odchyłkom na poziomie ±0,01–0,05 mm. Przekazanie operatorowi informacji o wymaganej dokładności pozwala prawidłowo zaplanować ścieżki narzędzi oraz dobrać bezpieczne strategie skrawania. Pominięcie tych danych w zapytaniu ofertowym skutkuje zazwyczaj automatycznym przyjęciem tolerancji warsztatowych, co przy precyzyjnych mechanizmach napędowych często prowadzi do odrzucenia całej wyprodukowanej partii.
Specyfikacja materiałowa stanowi równie ważny czynnik wpływający na przebieg całego procesu. Dokumentacja musi precyzyjnie określać gatunek stopu, jego wyjściowe parametry mechaniczne oraz docelowe wymagania dotyczące wykończenia powierzchni. Różne metale i tworzywa sztuczne zachowują się zupełnie inaczej w kontakcie z nożem tokarskim. Miękkie aluminium wymaga zastosowania odmiennych prędkości obrotowych niż twarda stal nierdzewna, z kolei wyjściowa twardość surowca bezpośrednio warunkuje dobór odpowiednich płytek wieloostrzowych. Przewodność cieplna obrabianego detalu decyduje o tym, jak szybko ciepło odprowadzane jest ze strefy skrawania. Eksperci odpowiadający za zlecenia w firmie Tok-Frez wskazują, że właściwe rozpoznanie właściwości materiału zapobiega przedwczesnemu zużyciu narzędzi i gwarantuje utrzymanie jednolitej chropowatości. Dodatkowe wytyczne określające specyfikę gwintów wewnętrznych ułatwiają płynne przejście z fazy projektowej do właściwej pracy obrabiarki.
Jak wielkość partii wpływa na przygotowanie produkcji?
Wolumen zamówienia bezpośrednio determinuje głębokość przygotowania oprzyrządowania roboczego oraz sposób ustawiania maszyn. Przy zleceniach obejmujących kilkaset lub kilka tysięcy sztuk, stałe koszty przezbrojenia maszyny rozkładają się na znacznie większą liczbę detali, co pozwala odczuwalnie obniżyć ostateczną cenę jednostkową. W takich scenariuszach inżynierowie chętniej inwestują czas w agresywną optymalizację programu i projektowanie dedykowanych szczęk mocujących, by maksymalnie skrócić czas pojedynczego cyklu. Dla mniejszych serii konieczne staje się wykorzystanie uniwersalnych uchwytów oraz optymalizacja wykorzystania głowicy rewolwerowej, aby zminimalizować czas przygotowawczy maszyny. Na tym etapie analizuje się także możliwość płynnego łączenia operacji toczenia z frezowaniem podczas jednego zamocowania detalu.
Przed uruchomieniem docelowej produkcji seryjnej standardową praktyką pozostaje wykonanie prototypu lub krótkiej serii próbnej. Wytoczenie pierwszych sztuk umożliwia weryfikację poprawności wygenerowanego kodu G oraz fizyczne sprawdzenie geometrii elementu. Bliskość parku maszynowego ułatwia nadzór nad takimi projektami. Zlecając profesjonalne usługi tokarskie na Śląsku, gdzie silnie koncentruje się przemysł motoryzacyjny, odbiorcy regularnie wymagają wdrożenia procedury kontroli pierwszej sztuki (First Article Inspection). Proces weryfikacyjny opiera się na szczegółowym pomiarze wszystkich wymiarów krytycznych i zderzeniu wyników z dokumentacją konstrukcyjną. Współczesne działy produkcyjne wykorzystują zaawansowane systemy pomiarowe, eliminując ryzyko błędu ludzkiego. Akceptacja próbki technologicznej otwiera drogę do obróbki całej partii z użyciem sprawdzonych parametrów. Odbiór gotowych podzespołów zamyka się przekazaniem pełnej dokumentacji jakościowej i deklaracji zgodności.
Rzetelne zaplanowanie poszczególnych kroków drastycznie skraca czas przejścia od akceptacji wyceny do uzyskania stabilnego rytmu wytwórczego. Skompletowanie informacji o tolerancjach, parametrach chropowatości i specyfice stopu przed napisaniem programu sterującego eliminuje kosztowne zastoje maszyny. Dokładna analiza technologiczna minimalizuje ryzyko kolizji, powstawania braków oraz marnowania cennego surowca. Precyzyjne ramy współpracy wypracowane przed uruchomieniem wrzeciona przekładają się bezpośrednio na powtarzalność kształtów, bezproblemowy montaż części oraz pełną zgodność wyrobów z wymogami narzucanymi przez rynek B2B.
Kategorie artykułów
Polecane artykuły

Jak przygotować halę i plac pod pracę z podnośnikiem nożycowym, żeby uniknąć przestojów
Nowoczesne technologie w stomatologicznej chirurgii – co warto wiedzieć?
Akcesoria do rowerów szosowych – co powinno znaleźć się na liście zakupów?
