Artykuł sponsorowany
Jak frezowanie wieloosiowe pozwala obrabiać kieszenie, rowki i powierzchnie swobodne
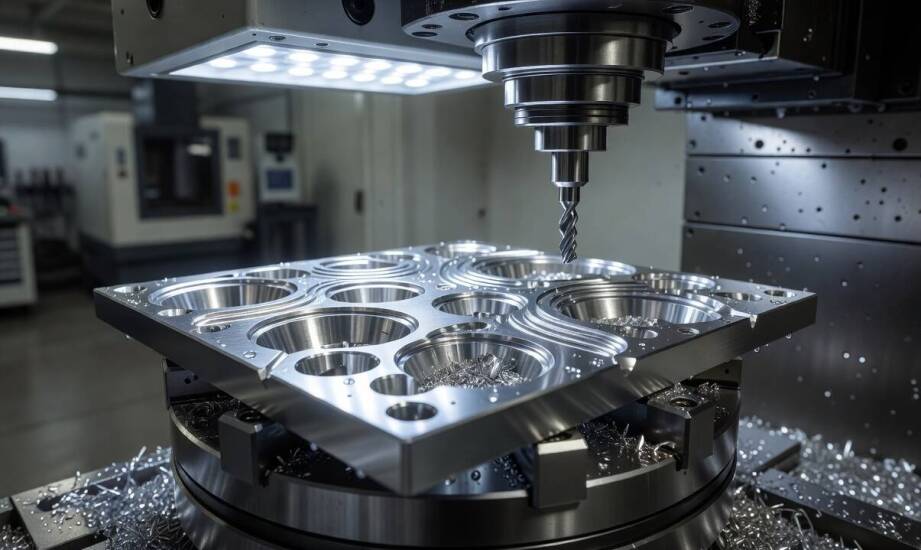
Gdy projekt detalu wymaga wycięcia głębokich kieszeni z podcięciami, wyprofilowania skośnych rowków lub ukształtowania płynnych przejść między płaszczyznami, możliwości tradycyjnej maszyny trzyosiowej ulegają wyczerpaniu. Konstruktorzy często natrafiają na problem braku dostępu dla narzędzia skrawającego z jednego kierunku. Konieczność wielokrotnego obracania i ponownego mocowania półfabrykatu wydłuża czas pracy, a także bezpośrednio wpływa na ostateczną zgodność wymiarową gotowej części. Rozwiązaniem takich trudności technologicznych staje się wieloosiowa obróbka skrawaniem.
Ruch narzędzia a kształtowanie bryły nieobrotowej
Podstawą frezowania jest proces usuwania naddatku materiału poprzez ruch obrotowy wieloostrzowego narzędzia, które przemieszcza się po precyzyjnie określonej ścieżce względem półfabrykatu. Kinematyka ta pozwala budować geometrię nieobrotową, której nie da się wygenerować za pomocą standardowego toczenia. W efekcie z bloku metalu lub tworzywa powstają nieregularne kieszenie, niesymetryczne rowki o zmiennej głębokości oraz zaawansowane powierzchnie swobodne, powszechnie spotykane w lotnictwie czy branży automotive. Ruch wrzeciona kształtuje ostateczny zarys detalu, odzwierciedlając cyfrowy model CAD bezpośrednio w fizycznym materiale.
Główna różnica między poszczególnymi typami frezowania sprowadza się do liczby obsługiwanych osi maszyny. W klasycznym układzie trzyosiowym narzędzie porusza się wyłącznie w płaszczyznach liniowych X, Y oraz Z. Dotarcie do bocznych ścian elementu wymusza przerwanie programu i ręczną zmianę pozycji materiału na stole roboczym. Wprowadzenie czwartej osi dodaje ruch obrotowy wokół wybranej płaszczyzny. Umożliwia to obrabianie detalu z kilku stron bez jego wyciągania z uchwytu. Z kolei praca pięcioosiowa wzbogaca kinematykę o dwie niezależne osie obrotowe stołu lub głowicy. W tym wariancie narzędzie skrawające płynnie pochyla się względem detalu, co zapewnia stały dostęp do skomplikowanych podcięć i krzywizn w trakcie jednego zamocowania.
Wpływ zamocowań detalu na dokładność obróbki
Każda zmiana pozycji detalu w imadle generuje błąd pozycjonowania. Redukcja liczby zamocowań zapobiega sumowaniu się tych nieścisłości na gotowym elemencie. Osiągnięcie wąskich tolerancji wymiarowych w klasach IT7–IT6 oraz błędów rzędu zaledwie kilku setnych milimetra wymaga zastosowania sztywnego centrum obróbczego, stabilnego mocowania oraz odpowiedniej strategii. Właściwe parametry dobiera się bezpośrednio do twardości stopu metalu, eliminując ryzyko odkształceń materiału bazowego.
Sama ścieżka narzędzia kształtuje obciążenie maszyny oraz finalną jakość obrabianej powierzchni. Nowoczesne systemy CAM wykorzystują zaawansowane strategie adaptacyjne lub trochoidalne. Polegają one na zagłębianiu frezu na dużą głębokość przy jednoczesnym ograniczeniu szerokości skrawania, co minimalizuje szkodliwe drgania i przedłuża żywotność płytki skrawającej. Na ostateczną strukturę geometryczną powierzchni wpływają także prędkość skrawania i posuw na ząb. Uzyskanie niskiej chropowatości na poziomie Ra 0,8–1,6 µm jest możliwe pod warunkiem stabilnej obróbki i użycia ostrych frezów pełnowęglikowych w przejściach wykańczających.
Dobór średnicy narzędzia bezpośrednio determinuje promień zaokrągleń w wewnętrznych narożach kieszeni. Zastosowanie frezu o mniejszej średnicy gwarantuje ostre przejścia i dokładne odwzorowanie krzywizn, ale wiąże się z wydłużeniem cyklu. Z tego powodu proces dzieli się na zgrubne wybieranie materiału dużymi głowicami oraz profilowanie wykańczające małymi narzędziami.
Właściwe zaplanowanie procesu ma kluczowe znaczenie przy produkcji odpowiedzialnych komponentów. Zakład obróbki skrawaniem Tok-frez Mikołaj Rusinowski, Jacek Raćkos w Spadku – znany na rynku pod marką Tok-Frez – dysponuje nowoczesnym parkiem maszynowym przeznaczonym do produkcji precyzyjnych detali. Zespół specjalistów realizuje zlecenia na frezowanie CNC na Śląsku, dostarczając podzespoły dla lokalnego i krajowego przemysłu maszynowego oraz motoryzacyjnego. Przedsiębiorstwo obsługuje produkcję jednostkową i seryjną, zachowując ścisłe tolerancje wymiarowe na każdym etapie projektu.
Granice opłacalności zastosowania technologii
Zaawansowane strategie obróbcze sprawdzają się tam, gdzie projekt narzuca trudne uwarunkowania geometryczne. Wieloosiowa praca symultaniczna to optymalny wybór przy frezowaniu korpusów maszyn, wirników turbin czy wielkogabarytowych form wtryskowych. Umożliwia ono sprawne wykonanie głębokich podcięć oraz formowanie gładkich płaszczyzn krzywoliniowych. Skraca to ogólny czas produkcji dzięki eliminacji ręcznych przezbrojeń stanowiska.
Istnieją jednak fizyczne i ekonomiczne granice stosowania zaawansowanej kinematyki. W przypadku prostych płyt z kilkoma standardowymi otworami czy nieskomplikowanych rowków przelotowych klasyczna maszyna trzyosiowa pozostaje najbardziej rentowna. Uruchomienie sprzętu wieloosiowego wymaga trudniejszego programowania, dłuższego ustawiania oraz inwestycji w specjalistyczne oprzyrządowanie mocujące. Ostateczny wybór technologii zależy od stopnia skomplikowania detalu, wymaganej precyzji strukturalnej oraz całkowitego wolumenu zaplanowanej produkcji.
Kategorie artykułów
Polecane artykuły
Jak przygotować halę i plac pod pracę z podnośnikiem nożycowym, żeby uniknąć przestojów
Nowoczesne technologie w stomatologicznej chirurgii – co warto wiedzieć?
Szlachetne metale w produkcji liter: jakie dają możliwości?