Artykuł sponsorowany
Jak producent utrzymuje powtarzalność bezpyłowych czyściw między kolejnymi partiami produkcyjnymi
W produkcji czyściw bezpyłowych nawet niewielkie odchylenie parametrów między partiami wpływa na komfort i bezpieczeństwo pracy. Branże takie jak motoryzacja, farmacja, sektor spożywczy czy precyzyjny przemysł metalowy wymagają całkowitej stabilności stosowanych materiałów. W lakierniach samochodowych czy strefach cleanroom różnice w strukturze ścierek natychmiast prowadzą do zanieczyszczenia powierzchni, nadmiernego pylenia lub niewystarczającej chłonności rozpuszczalników. Z tego powodu powtarzalność poszczególnych partii staje się podstawowym wymogiem podczas wyboru technologii utrzymania czystości, a odpowiedzialność za ten stan spoczywa bezpośrednio na procesach kontrolnych wdrożonych u wytwórcy.
Kontrola surowca i parametrów podczas produkcji
Skrupulatna kontrola surowca na wejściu ogranicza ryzyko pylenia, słabej chłonności i różnic między dostawami. Zanim główny proces ruszy, technolodzy weryfikują skład mieszanek, najczęściej łączących w odpowiednich proporcjach celulozę z poliestrem lub wiskozę z poliestrem. Materiał wyjściowy musi spełniać ścisłe wymagania dotyczące chemicznej czystości i równomierności układu włókien. Jeśli baza materiałowa będzie niestabilna, gotowe czyściwo nie zachowa właściwości antystatycznych i pozostawi mikrowłókna na czyszczonych detalach.
Samo formowanie nowoczesnej włókniny odbywa się zazwyczaj metodą spunlace, która polega na mechanicznym splątaniu luźnych włókien gęstymi strumieniami wody pod bardzo wysokim ciśnieniem. Na tym etapie precyzyjnie monitoruje się docelową gramaturę oraz spójność struktury materiału. Zamiast operować szerokimi widełkami, doświadczony producent czyściw przemysłowych utrzymuje wartości w ścisłych zakresach specyficznych dla danej linii technologicznej, takich jak wyroby Sitec, z minimalną dopuszczalną tolerancją odchyleń. Wszelkie wahania grubości czy nierównomierne rozłożenie nacisku wody wpływają bezpośrednio na późniejszą wytrzymałość na rozrywanie oraz ostateczną zdolność absorpcji smarów i olejów.
Kolejnym etapem jest ciągłe monitorowanie kluczowych parametrów w trakcie trwania produkcji. Zintegrowane systemy automatyczne oraz operatorzy maszyn rejestrują wartości na bieżąco, pobierając regularne próby fizyczne z działającej linii. Dzięki takiemu wielotorowemu podejściu ewentualne odchylenia są wychwytywane na wczesnym etapie. Pozwala to na błyskawiczną korektę ustawień maszyny, zanim materiał trafi do cięcia na rolki i listki lub nasączania specjalistyczną chemią przemysłową.
Badania laboratoryjne, certyfikaty i identyfikowalność partii
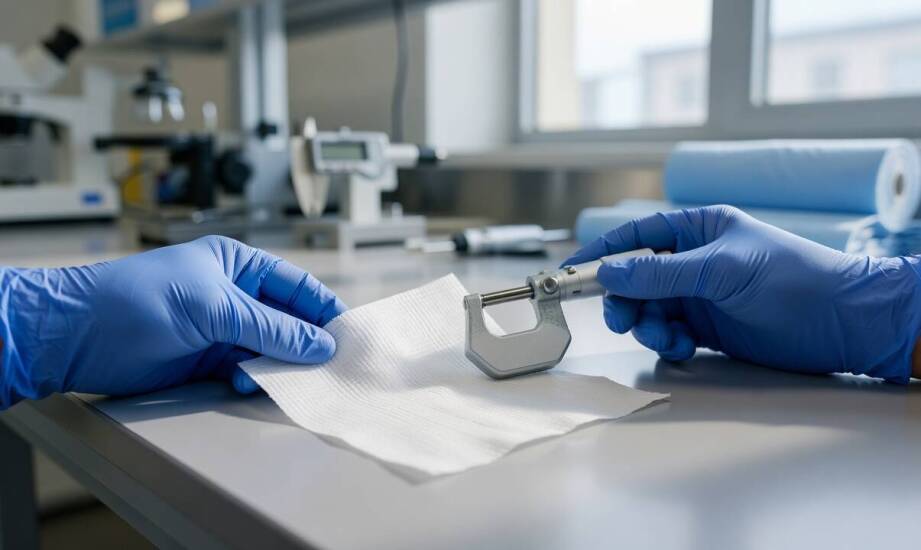
Po zejściu materiału z taśmy główną rolę przejmują badania laboratoryjne oraz precyzyjna dokumentacja każdej zwolnionej partii. To w rygorystycznych warunkach sprawdza się rzeczywistą chłonność, odporność na rozdarcia, stopień pylności metodą linting oraz obecność drobnych zanieczyszczeń metalicznych. Każda przebadana seria otrzymuje unikalny numer identyfikacyjny. Wyniki testów są trwale archiwizowane razem z historycznymi danymi o użytych surowcach i parametrach pracy linii produkcyjnej.
Zewnętrzne certyfikaty jakości porządkują wymagania najbardziej wymagających odbiorców. Wdrożenie i utrzymanie normy ISO 9001:2015 potwierdza funkcjonowanie ściśle udokumentowanych procesów kontroli na każdym etapie produkcyjnym. Z kolei specyfikacja ISO 13485:2016-04 dodaje do systemu zaawansowane elementy zarządzania ryzykiem, co ma istotne znaczenie przy certyfikowanych wyrobach higienicznych. Certyfikat OEKO-TEX Standard 100 weryfikuje brak substancji szkodliwych, a krajowy atest PZH stanowi poświadczenie zgodności z obowiązującymi wymogami sanitarnymi.
Dział jakości w zakładzie docelowym poznaje powtarzalność dostaw po spójnych oznaczeniach i transparentności udostępnianych wyników. Przypisany numer seryjny pozwala prześledzić pełną historię wyrobu wstecz do konkretnej beli surowca oraz naprzód do użytkownika na hali produkcyjnej. Stałe wartości testowe w dokumentacji technicznej świadczą o stabilności procesu technologicznego. Z tego względu firma Barneo opiera weryfikację swoich wyrobów włókninowych na własnym zapleczu badawczo-rozwojowym, co umożliwia realizację testów laboratoryjnych przed zwolnieniem towaru.
Cały zintegrowany łańcuch kontroli decyduje o końcowej wiarygodności wyrobu, a nie tylko pojedynczy znak zgodności wydrukowany na opakowaniu. Odpowiednio wyselekcjonowany surowiec, monitorowany proces spunlace, rygorystyczne badania oraz szczegółowa dokumentacja tworzą spójny system jakości. Takie podejście skutecznie minimalizuje ryzyko wystąpienia różnic między dostawami i zapewnia przewidywalność w codziennym użytkowaniu przemysłowym. Odbiorcy końcowi zyskują pewność, że każde wyciągnięte z dozownika czyściwo zachowa niezmienne właściwości chłonne. Taka stabilność bezpośrednio przekłada się na ciągłość ich własnych procesów produkcyjnych.
Kategorie artykułów
Polecane artykuły
Jak przygotować halę i plac pod pracę z podnośnikiem nożycowym, żeby uniknąć przestojów
Nowoczesne technologie w stomatologicznej chirurgii – co warto wiedzieć?
Szlachetne metale w produkcji liter: jakie dają możliwości?