Artykuł sponsorowany
Jak temperatura i czas kąpieli wpływają na jakość warstwy cynkowo-fosforanowej
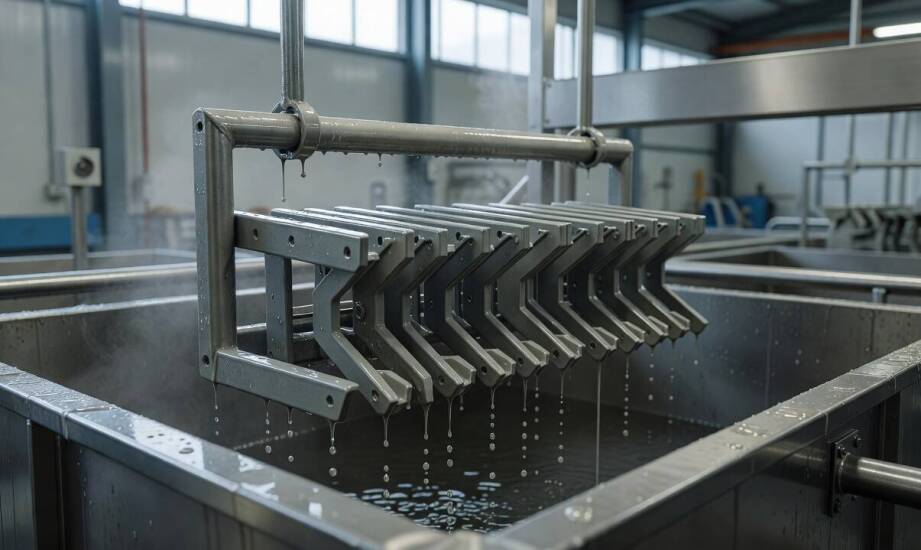
Nierównomierna warstwa fosforanowa na pozornie identycznych detalach stalowych po wyjęciu z tej samej wanny to częsty problem w zakładach produkcyjnych. Trudności w przygotowaniu powierzchni do malowania wynikają z wahań kluczowych parametrów procesu. Przyczyny leżą głównie w niestabilnej temperaturze, zmiennym czasie zanurzenia oraz niejednorodnym składzie chemicznym roztworu między kolejnymi partiami materiału. Różnice te prowadzą do odmiennej grubości i struktury krystalicznej powłoki konwersyjnej. Odchylenia od normy bezpośrednio osłabiają właściwości ochronne całego układu lakierniczego i wymuszają kosztowne poprawki. Stabilizacja warunków staje się podstawą obróbki elementów narażonych na wilgoć i uszkodzenia mechaniczne.
Jak temperatura wpływa na jakość warstwy fosforanowej
Temperatura kąpieli chemicznej decyduje o szybkości reakcji między podłożem stalowym a kwasowym roztworem. Przemysłowy standard dla tego etapu wynosi zazwyczaj od 40 do 60 °C. Wzrost ciepłoty cieczy roboczej przyspiesza wytrącanie się kryształów i odczuwalnie zwiększa ostateczną grubość nałożonego zabezpieczenia. Badania metalurgiczne potwierdzają, że wyższa temperatura ułatwia osadzanie się związków chemicznych i podnosi całkowitą masę osadu na jednostkę powierzchni.
Przekroczenie górnej granicy tego przedziału termicznego wiąże się jednak z poważnym ryzykiem technologicznego błędu. Zbyt gorący roztwór powoduje powstawanie grubszej, lecz znacznie mniej jednorodnej warstwy o dużych kryształach. Taka porowata struktura obniża naturalną przyczepność kolejnych warstw farby proszkowej lub ciekłej. Prowadzi to również do niepotrzebnego wzrostu zużycia materiałów lakierniczych, które wnikają w zbyt głębokie pory metalu.
Spadek temperatury poniżej 40 °C znacząco spowalnia przebieg wszystkich zaplanowanych reakcji. Chłodniejsza kąpiel wymusza wytrącanie cienkiej powłoki z dominującym udziałem fosforanu żelaza zamiast pożądanych związków cynku. Skutkuje to zauważalnym osłabieniem ochrony antykorozyjnej oraz generowaniem nadmiernej ilości szlamu przemysłowego na dnie zbiornika. Praktyka pokazuje, że utrzymanie parametrów na poziomie 45–55 °C daje najbardziej pożądane rezultaty. Zapewnia to równomierne pokrycie detalu drobnokrystaliczną strukturą, gotową do dalszej obróbki wykończeniowej.
Czas zanurzenia i stabilność składu chemicznego roztworu
Czas przebywania elementu stalowego w wannie procesowej nie przekłada się liniowo na przyrost warstwy ochronnej. W pierwszej fazie grubość osadu rośnie bardzo dynamicznie, niemal wprost proporcjonalnie do czasu spędzonego w roztworze. Po osiągnięciu odpowiedniego poziomu nasycenia dalsze wydłużanie immersji przynosi minimalny efekt i proces wchodzi w fazę stabilizacji. Typowe cykle technologiczne trwają zazwyczaj od 3 do 10 minut. Precyzyjny czas zależy wprost od pożądanej masy tworzonej powłoki konwersyjnej. Branża obróbki metali przyjmuje za standard wartości rzędu 1,5–5 g/m² dla solidnego podkładu pod farbę proszkową. Zbyt długa kąpiel sprawia, że kryształy budują się nadmiernie i zaczynają samoistnie odrywać od podłoża.
Ciągłe utrzymywanie prawidłowego składu chemicznego samej kąpieli stanowi równie istotny aspekt całej procedury. Stężenie wolnych jonów, kwasów oraz specyficznych akceleratorów spada z każdym metrem kwadratowym przetworzonej stali. Nagłe wahania odczynu pH lub wyczerpanie składników aktywnych wywołują zauważalne różnice w jakości poszczególnych partii. Systematyczna analiza parametrów fizykochemicznych oraz regularna regeneracja płynów roboczych pozwalają zachować wysoką powtarzalność obróbki.
Właściwe zarządzanie tymi zmiennymi umożliwia skuteczne zabezpieczanie nawet bardzo skomplikowanych geometrycznie przedmiotów. MALARNIA KLIMAT wykorzystuje proces fosforanowania do przygotowania zróżnicowanych detali meblowych oraz ciężkich konstrukcji maszynowych. Przedsiębiorstwa produkcyjne zlecające fosforowanie cynkowe w Poznaniu i szerzej w całej Wielkopolsce oczekują powłoki o rygorystycznie kontrolowanych właściwościach. Tylko rzetelna weryfikacja stężeń pozwala uniknąć powstawania słabych punktów na powierzchni metalu.
Błędy na etapie przygotowania można stosunkowo łatwo zidentyfikować podczas wizualnej kontroli jakości. Typowe oznaki zbyt słabej reakcji chemicznej to niejednorodne pokrycie detalu i widoczne, ciemniejsze plamy. Pojawienie się bardzo cienkiej, niemal przezroczystej powłoki świadczy o krytycznie niskiej masie osadu. Tego typu wady technologiczne odczuwalnie skracają żywotność całego systemu lakierniczego. Niedostateczna konwersja prowadzi do szybkiej penetracji wilgoci pod warstwą farby i powstawania ognisk korozji podpowłokowej.
Stabilne prowadzenie procesu chemicznego przygotowania powierzchni zależy od równoczesnego monitorowania wielu powiązanych ze sobą czynników. Utrzymanie stałej temperatury roztworu oraz ścisłe przestrzeganie określonego czasu immersji stanowią fundament powtarzalności. Żaden z tych parametrów nie zadziała prawidłowo bez ciągłej weryfikacji i korekty składu samej kąpieli roboczej. Jakość finalnej powłoki antykorozyjnej wynika ze ścisłej równowagi między kinetyką reakcji a dostępnością składników budulcowych. Przedsiębiorstwa muszą traktować obróbkę zanurzeniową jako precyzyjny system, w którym każda anomalia bezpośrednio wpływa na trwałość gotowego wyrobu. Dbałość o parametry na etapie mokrym to najskuteczniejszy sposób na uniknięcie problemów z łuszczącą się farbą i rdzewiejącymi elementami stalowymi.
Kategorie artykułów
Polecane artykuły

Jak przygotować halę i plac pod pracę z podnośnikiem nożycowym, żeby uniknąć przestojów
Nowoczesne technologie w stomatologicznej chirurgii – co warto wiedzieć?
Akcesoria do rowerów szosowych – co powinno znaleźć się na liście zakupów?
